Moneta powstaje jako połączenie rzeźby, obróbki stali i precyzyjnego tłoczenia metalu. Najpierw projekt zamienia się w matrycę lub stempel, a następnie przygotowany krążek jest formowany pod dużym naciskiem prasy menniczej.
Od projektu do matrycy menniczej
Praca zaczyna się od projektu awersu i rewersu. Współcześnie wzór może powstać jako model 3D, choć przy bardziej rzemieślniczych realizacjach nadal wykorzystuje się rzeźbę w gipsie lub innym materiale modelarskim. Projektant musi uwzględnić nie tylko wygląd monety, lecz także wysokość reliefu, rozmieszczenie napisów i możliwość przeniesienia detali na metal.
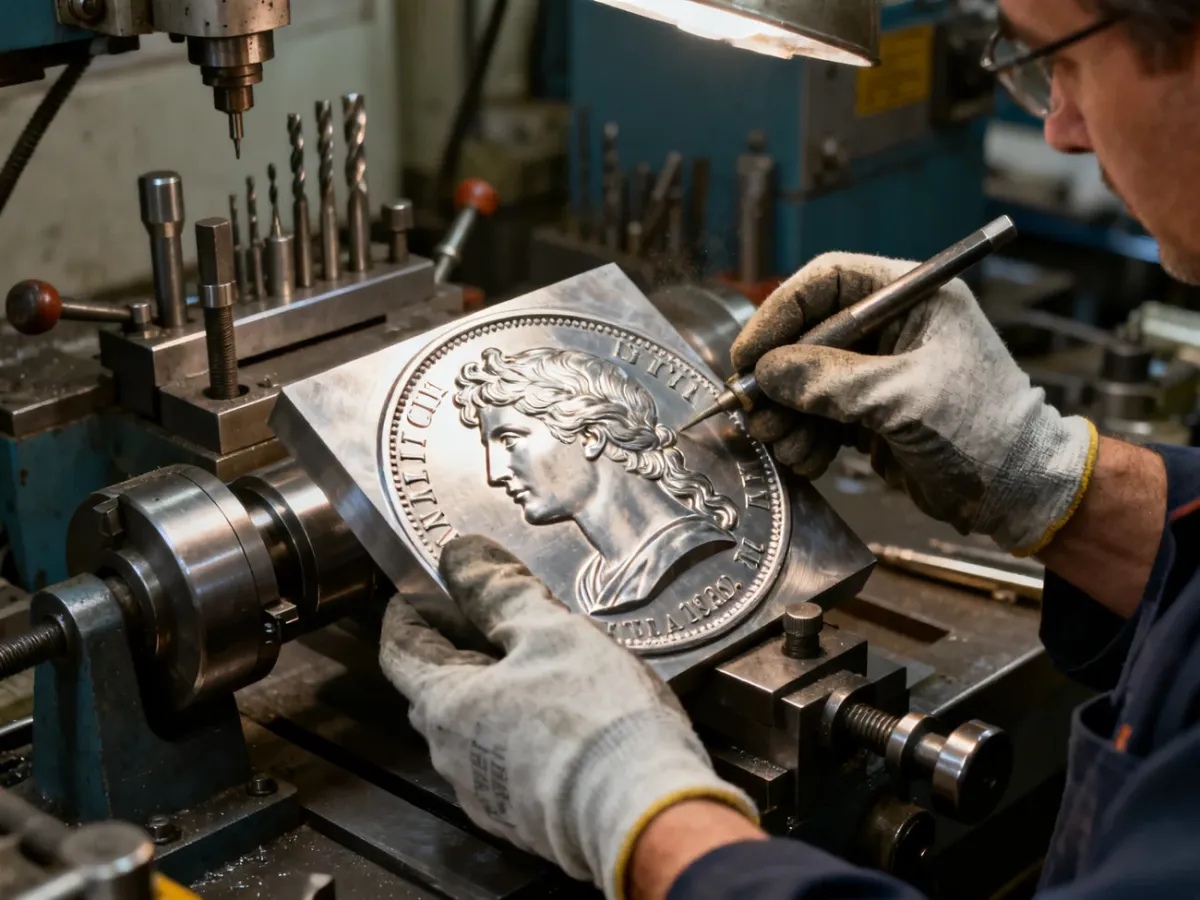
Następnie wzór zostaje zmniejszony do skali monety. Na tym etapie przygotowuje się narzędzie mennicze ze stali, czyli matrycę lub stempel zawierający negatyw wzoru. W praktyce oznacza to, że wypukłe elementy narzędzia odpowiadają zagłębieniom na gotowej monecie, a zagłębienia stempla tworzą na niej relief.
Stalowe narzędzie jest obrabiane, polerowane i często hartowane, aby wytrzymało wielokrotne uderzenia lub naciski prasy. Precyzja tego etapu decyduje o ostrości liter, krawędzi i drobnych elementów grafiki. Matryca nie jest więc dekoracyjnym dodatkiem, lecz formą, która fizycznie przenosi wzór na krążek.
Jak powstaje krążek i gotowa moneta?
Przed biciem trzeba przygotować półprodukt, czyli metalowy krążek. Nie jest on jeszcze monetą, ponieważ nie ma nominału, reliefu ani pełnego wzoru. Kolejne czynności przebiegają w określonej kolejności:
- Wykrawanie krążków – z arkusza lub taśmy metalu wycina się elementy o ustalonej średnicy i grubości. Pozostałości po wykrawaniu mogą zostać ponownie wykorzystane w procesie przetopu.
- Wyżarzanie – krążki podgrzewa się, a następnie kontrolowanie chłodzi, aby zmiękczyć metal i zwiększyć jego plastyczność. Dzięki temu materiał łatwiej przyjmuje wzór bez pękania.
- Przygotowanie powierzchni – krążki są oczyszczane i sprawdzane pod kątem zanieczyszczeń, zarysowań oraz odkształceń. W zależności od standardu mogą być także polerowane.
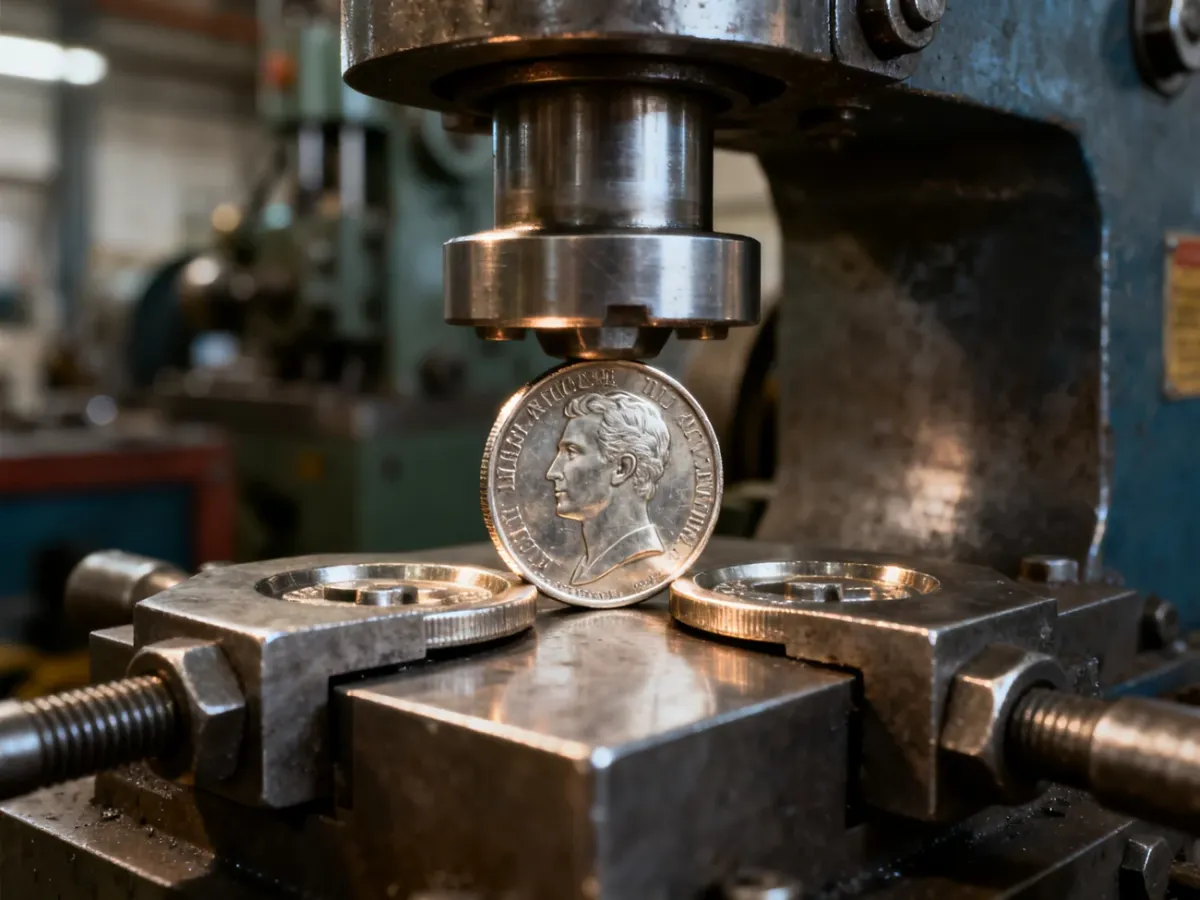
- Bicie pod prasą – krążek trafia między stemple. Nacisk prasy powoduje jego odkształcenie i wypełnienie zagłębień narzędzia, dzięki czemu na obu stronach powstaje relief.
- Uformowanie rantu – pierścień ograniczający kontroluje rozchodzenie się metalu na boki i pomaga nadać monecie właściwy obrys oraz rant.
Proces bicia nie polega na odlewaniu płynnego metalu w gotowej formie. Krążek pozostaje stałym kawałkiem metalu, który pod wpływem nacisku zmienia kształt. Siła prasy musi być dopasowana do materiału, średnicy krążka, wysokości reliefu i konstrukcji stempla. Zbyt mały nacisk może pozostawić niepełne detale, natomiast niewłaściwie dobrane parametry mogą uszkodzić narzędzie albo zdeformować krążek.
Bicie obiegowe i lustrzane – czym się różnią?
Ta sama podstawowa zasada tłoczenia może prowadzić do różnych efektów końcowych. Monety obiegowe są przygotowywane z myślą o dużej liczbie powtarzalnych odbić i sprawnej produkcji. Bicie lustrzane, określane jako Proof, wymaga staranniejszego przygotowania powierzchni oraz większej kontroli pojedynczych etapów.
| Cecha | Bicie obiegowe | Bicie Proof |
|---|---|---|
| Wygląd tła | Zwykle matowy lub delikatnie satynowy, zależnie od przygotowania narzędzia | Gładkie, silnie odbijające światło tło o efekcie lustrzanym |
| Relief | Wyraźny i dostosowany do szybkiej produkcji | Często kontrastuje z tłem i ma matowe wykończenie |
| Przeznaczenie | Monety obiegowe oraz część emisji kolekcjonerskich | Emisje kolekcjonerskie i limitowane |
| Nakład pracy | Nacisk na powtarzalność i wydajność procesu | Więcej przygotowań, czyszczenia i kontroli każdej sztuki |
W biciu lustrzanym powierzchnia stempla i krążka musi być przygotowana tak, aby ograniczyć mikrorysy i niedoskonałości. Często stosuje się osobne procedury polerowania oraz ostrożniejsze obchodzenie się z gotowymi egzemplarzami. Dlatego standard Proof jest bardziej pracochłonny, choć sama zasada przeniesienia wzoru pozostaje podobna.
Kontrola jakości i zabezpieczenie gotowego egzemplarza
Po wybiciu moneta przechodzi kontrolę. Sprawdza się między innymi kompletność reliefu, ostrość napisów, wygląd rantu, średnicę, grubość i ewentualne uszkodzenia powierzchni. Przy emisjach kolekcjonerskich detale mogą być oceniane pod powiększeniem, ponieważ nawet drobne rysy wpływają na jakość egzemplarza.
W przypadku monet personalizowanych po wybiciu może pojawić się dodatkowe wykończenie, na przykład patynowanie, polerowanie wybranych powierzchni albo zabezpieczenie przed utlenianiem. Gotowy produkt umieszcza się zwykle w kapslu, etui lub innym opakowaniu ochronnym. Przy zamówieniu indywidualnym pakowanie może obejmować także certyfikat lub opis emisji.
Najważniejsze etapy powstawania monety
Cały proces można sprowadzić do kilku zależnych od siebie etapów:
- Projekt zostaje opracowany jako rzeźba, grafika lub model 3D.
- Wzór jest redukowany do skali monety i przenoszony na stalową matrycę.
- Z arkusza metalu wykrawa się krążki, które następnie wyżarza i oczyszcza.
- Prasa mennicza tłoczy wzór między stemplami, a pierścień formuje rant.
- Moneta przechodzi kontrolę, wykończenie i pakowanie.
Dlatego odpowiedź na pytanie, jak powstaje moneta krok po kroku, obejmuje znacznie więcej niż samo uderzenie stempla. O jakości gotowego wyrobu decydują już projekt i matryca, a także właściwe przygotowanie metalu, siła nacisku oraz sposób wykończenia powierzchni.